
CW710J Мобильная дробильная станция на колесном ходу
Колесная мобильная дробильная станция CW710J — это мобильное дробильно-сортировочное оборудование...

Производитель медицинского оборудования в Миннесоте столкнулся с критической нехваткой компонентов хирургических инструментов. Детали требовали допусков ±5 микрон на критические диаметры, имели сложную внутреннюю геометрию и чистоту поверхности Ra 0,4. Работая с партнером по точной обработке, команда инженеров наметила полный производственный процесс — от проверки сырья до окончательной пассивации — и поставила 5000 деталей за шесть недель, все они соответствовали спецификациям. Этот результат не был удачей; это был результат дисциплинированного и хорошо понятного производственного процесса.
Детали, обработанные с высокой точностью, являются строительными блоками современной промышленности. От хирургических инструментов и шасси самолетов до компонентов автомобильных двигателей и полупроводникового оборудования — эти детали обеспечивают производительность и надежность бесчисленного количества продуктов. Но как они на самом деле сделаны? В этом руководстве представлен полный пошаговый обзор прецизионная обработка процесс, охватывающий все: от проектирования и выбора материалов до проверки и отделки поверхности. Независимо от того, являетесь ли вы новичком в производстве или опытным специалистом по закупкам, этот ресурс углубит ваше понимание того, что нужно для производства высококачественных компонентов с жесткими допусками.
Каждая прецизионно обработанная деталь начинается с идеи, но эту идею необходимо воплотить в технологическую конструкцию. Именно здесь в игру вступает дизайн для технологичности. Инженеры тесно сотрудничают с машинистами, чтобы проверить геометрию детали, выявить потенциальные проблемы и оптимизировать конструкцию для производства. Такие элементы, как острые внутренние углы, глубокие узкие пазы и тонкие стенки, могут быть трудными или дорогостоящими в обработке, поэтому их часто перепроектируют, чтобы сделать их более удобными для производства.
На этом этапе группа разработчиков определяет критические размеры, допуски и требования к качеству поверхности. Они также выбирают материал на основе функциональных требований к детали, условий эксплуатации и финансовых ограничений. Хорошо проведенная проверка DFM может снизить затраты на обработку на 20–30 процентов и предотвратить дорогостоящие неожиданности во время производства. Результатом этого этапа является полный инженерный чертеж и твердотельная трехмерная модель, которая служит основным определением для остальной части процесса.
После завершения проектирования следующим шагом является выбор подходящего материала. Выбор материала влияет на обрабатываемость, стойкость инструмента, прочность детали, вес и стоимость. Обычные материалы для прецизионной обработки включают алюминиевые сплавы, нержавеющие стали, титан, латунь, медь и конструкционные пластмассы. Для требовательных применений используются такие материалы, как инконель, монель и другие суперсплавы.
Закупка материалов предполагает получение сертифицированного сырья от утвержденных поставщиков. Каждая поступающая партия проверяется на предмет ее химического состава и механических свойств, чтобы убедиться, что она соответствует спецификациям, необходимым для детали. Прослеживаемость имеет решающее значение, особенно в регулируемых отраслях, таких как аэрокосмическая промышленность и производство медицинского оборудования, где сертификация материалов должна поддерживаться на протяжении всей цепочки поставок.
Выбор материала по отраслям
Выбор материалов существенно различается в зависимости от отрасли, что обусловлено требованиями к прочности, коррозионной стойкости и соображениями стоимости.
После выбора материала производственный процесс переходит к программированию на станке с ЧПУ. Здесь цифровая модель преобразуется в машинные инструкции, которые направляют режущие инструменты по точным траекториям для удаления материала и создания желаемой геометрии. Квалифицированные программисты используют автоматизированное производственное программное обеспечение для создания траекторий движения инструмента с учетом таких факторов, как скорость резания, подача, глубина резания и зацепление инструмента.
Оптимизация траектории инструмента — это критически важный шаг, который позволяет сбалансировать время обработки, стойкость инструмента и качество поверхности. Усовершенствованное программное обеспечение CAM может моделировать весь процесс обработки, обнаруживая потенциальные столкновения, проверяя зазор инструмента и прогнозируя качество поверхности еще до начала резки металла. Эта виртуальная проверка снижает риск дорогостоящих ошибок и позволяет программистам точно настроить процесс для достижения максимальной эффективности.
Сравнение эффективности траектории движения инструмента
Эффективность представляет собой скорость удаления материала относительно теоретического максимума. Усовершенствованные стратегии траекторий значительно повышают производительность.
Перед началом резки заготовку необходимо надежно удерживать в станке. Удержание заготовки — это процесс зажима, фиксации или иного закрепления сырья, чтобы оно оставалось стабильным во время обработки. Правильное удержание при работе имеет важное значение для поддержания точности, предотвращения вибрации и обеспечения безопасности оператора. Распространенные методы крепления включают тиски, патроны, цанги и специально разработанные приспособления.
Для сложных деталей часто требуются специальные приспособления, которые удерживают деталь в определенной ориентации, обеспечивают доступ к труднодоступным элементам и минимизируют отклонение во время резки. Проектирование приспособлений — это специализированный навык, требующий понимания сил обработки, геометрии детали и объемов производства. Хорошо спроектированное приспособление сокращает время наладки, улучшает повторяемость и обеспечивает стабильное качество от детали к детали.
Когда программа написана и приспособление готово, можно начинать фактическую обработку. Именно здесь точность и надежность оборудования действительно имеют значение.
Основой прецизионного производственного процесса является сама операция механической обработки. Это предполагает использование фрезерных, токарных станков с ЧПУ или других станков для удаления материала с заготовки в соответствии с запрограммированными траекториями движения инструмента. Операции механической обработки обычно выполняются поэтапно, начиная с черновой обработки для быстрого удаления основной массы материала, за которыми следуют получистовые и чистовые проходы для достижения окончательных размеров и качества поверхности.
Фрезерование с ЧПУ — один из наиболее распространенных процессов, в котором используются вращающиеся режущие инструменты для удаления материала с неподвижной заготовки. Токарная обработка с ЧПУ, с другой стороны, вращает заготовку, в то время как стационарный режущий инструмент удаляет материал. Оба процесса могут выполняться на 3-, 4- или 5-осевых станках, при этом дополнительные оси позволяют создавать более сложные геометрические формы и сокращают количество необходимых настроек. На протяжении всего процесса обработки применяется охлаждающая жидкость для контроля температуры, смазки режущей поверхности и удаления стружки. Расширенный прецизионная обработка системы интегрируют эти процессы с мониторингом в реальном времени, чтобы обеспечить стабильное качество на каждом этапе производства.
Типичная разбивка времени обработки
Распределение времени для типичной работы по точной механической обработке. Настройка и проверка занимают значительную часть общего времени цикла.
Контроль качества не является второстепенным вопросом в точной обработке — он интегрирован на каждом этапе процесса. Внутрипроизводственный контроль включает в себя измерение деталей на различных этапах производства, чтобы убедиться, что размеры находятся в пределах допусков. Это можно сделать с помощью ручных инструментов, таких как микрометры и штангенциркули, или более совершенных инструментов, таких как координатно-измерительные машины и оптические компараторы.
Статистический контроль процесса часто используется для отслеживания тенденций и обнаружения изменений в процессе до того, как детали выйдут за пределы допуска. Отслеживая ключевые параметры и рассчитывая индексы возможностей, производители могут гарантировать стабильность процесса и его соответствие требуемым спецификациям. Если обнаружено отклонение, процесс можно скорректировать в режиме реального времени, чтобы устранить проблему, предотвращая брак и доработку.
После того как деталь обработана до окончательных размеров, она часто подвергается чистовой обработке поверхности и вторичным операциям для достижения требуемого внешнего вида, коррозионной стойкости или функциональных свойств. Обычные процессы отделки включают анодирование, гальваническое покрытие, покраску, порошковое покрытие и пассивацию. Такая обработка защищает деталь от воздействия окружающей среды, а также может повысить ее эстетическую привлекательность.
Вторичные операции могут включать термическую обработку для изменения механических свойств материала, сварку или сборку для объединения нескольких компонентов, а также неразрушающий контроль для проверки целостности детали. Для деталей, требующих чрезвычайно гладкой поверхности, могут использоваться такие процессы, как хонингование, притирка или полировка.
Процессы отделки поверхности
Вторичные операции
Прежде чем деталь будет отправлена заказчику, она должна пройти комплексную окончательную проверку. Это включает в себя сверку всех критических размеров с техническим чертежом, проверку качества поверхности и подтверждение соблюдения любых особых требований. Для регулируемых отраслей часто требуется отчет о проверке первой детали, в котором документируются все размеры и характеристики первой производственной детали.
Прослеживаемость также является ключевым компонентом окончательной проверки. Сертификаты материалов, записи процессов и результаты проверок объединяются в пакет документации по качеству, который сопровождает отгрузку. Этот пакет дает клиенту уверенность в том, что деталь изготовлена в соответствии с требуемыми стандартами, и обеспечивает полную отслеживаемость в случае каких-либо проблем с качеством.
Последним этапом процесса точной обработки является упаковка и логистика. Детали должны быть тщательно упакованы, чтобы предотвратить повреждение во время транспортировки, особенно если они имеют деликатные детали или критические поверхности. Для защиты деталей во время транспортировки часто используются антикоррозионная обработка, осушители и мягкая упаковка.
Планирование логистики гарантирует, что детали будут доставлены клиенту вовремя и в нужном количестве. Это может включать координацию с экспедиторами, таможенными брокерами и складскими командами для обеспечения бесперебойной работы цепочки поставок.
| Этап | Ключевые виды деятельности | Типичная продолжительность |
| Дизайн и ДФМ | Рассмотрение конструкции, выбор материала | 1-3 недели |
| Программирование и настройка | CAM-программирование, проектирование светильников | 1-5 дней |
| Обработка | Черновая обработка, finishing operations | Зависит от части |
| Инспекция | Текущая и финальная проверка | 1-3 часа |
| Отделка | Анодирование, гальваническое покрытие, термообработка | 1-5 дней |
| Упаковка и доставка | Защитная упаковка, логистика | 1-3 дня |
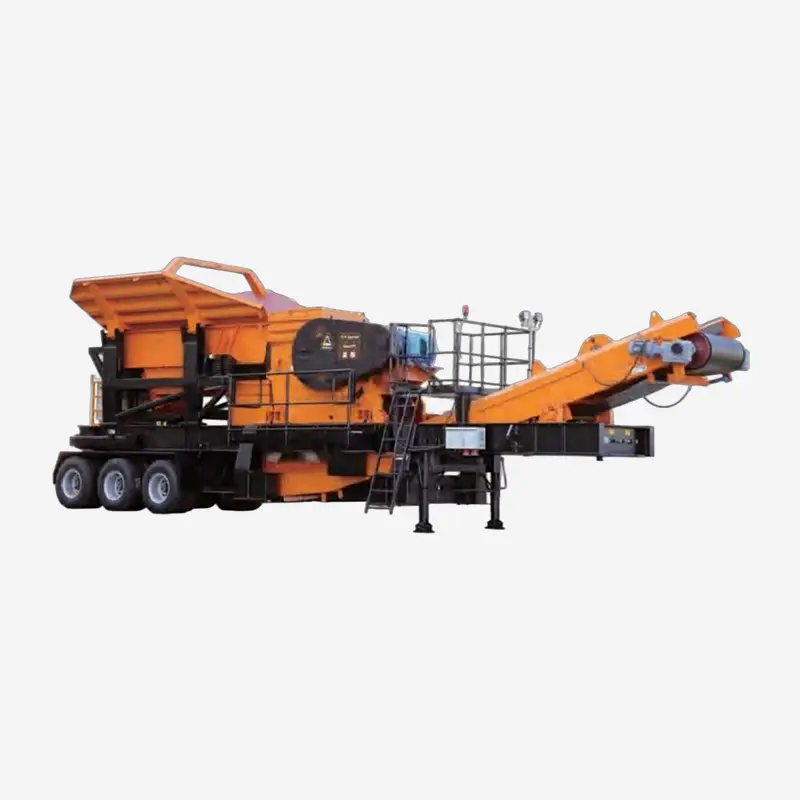
Колесная мобильная дробильная станция CW710J — это мобильное дробильно-сортировочное оборудование...
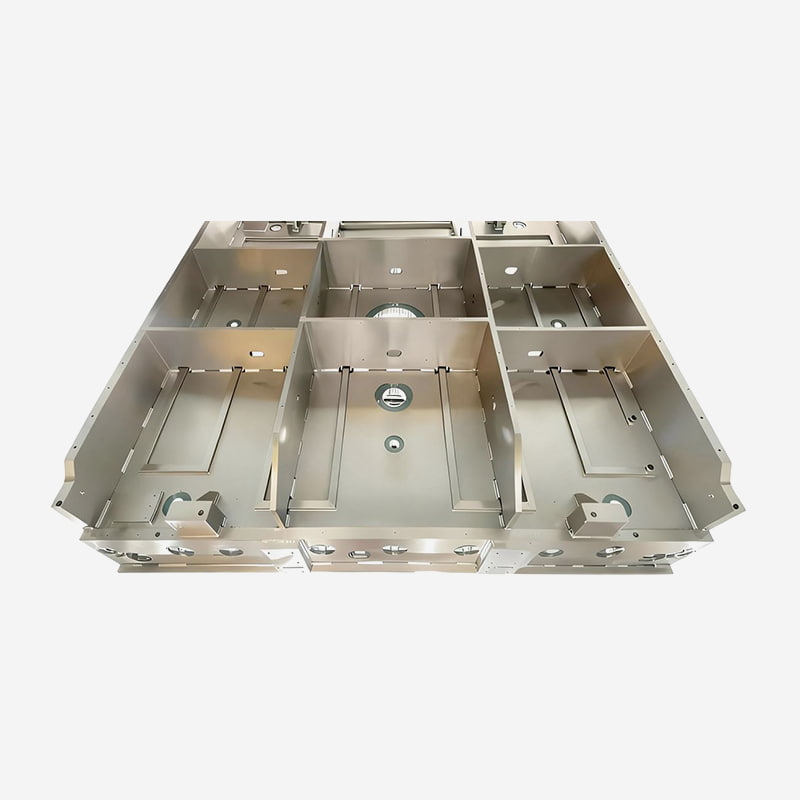
Эти камеры, разработанные для процессов ALD, CVD и PVD, отличаются превосходной герметичностью и ...
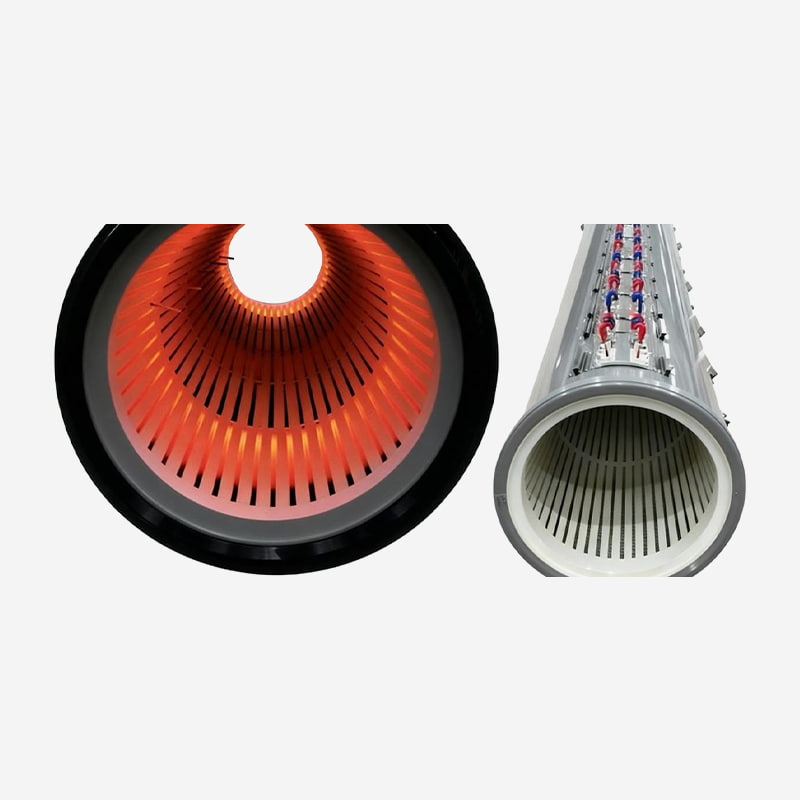
Мы предоставляем широкий спектр высокопроизводительных ключевых компонентов для оборудования для ...
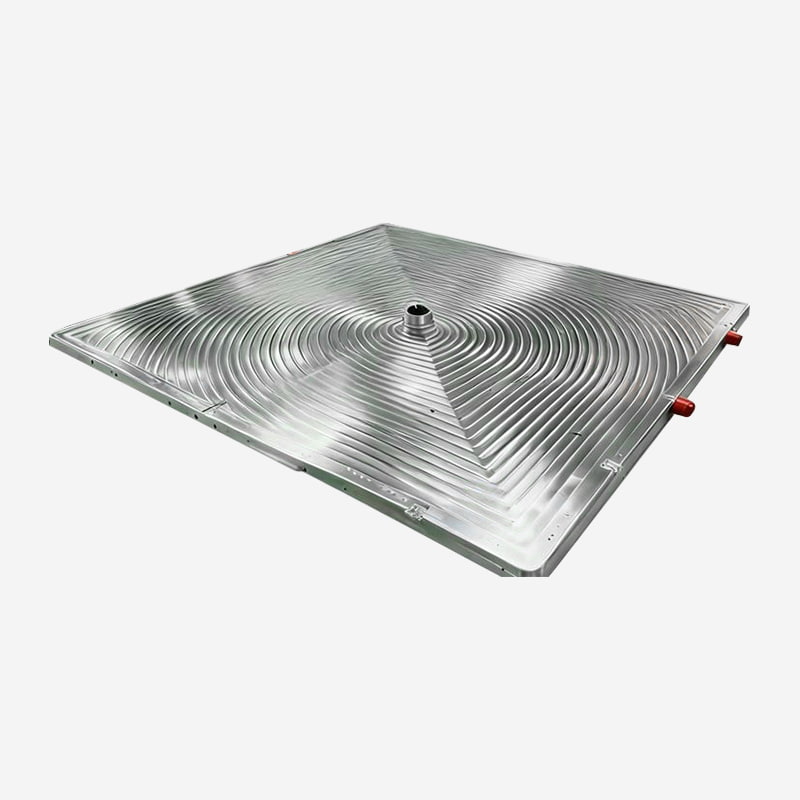
Эти камеры, изготовленные с высокой точностью из высокопрочных алюминиевых сплавов, имеют легкую ...
Готовы к инновациям вместе? Свяжитесь с нашими экспертами.
Свяжитесь с нами
Address: 288 Shande Road, город Шаньян, район Цзиньшань, Шанхай, Китай TEL/WhatsApp:Мобильный терминал