
CW710J Мобильная дробильная станция на колесном ходу
Колесная мобильная дробильная станция CW710J — это мобильное дробильно-сортировочное оборудование...

Каждая вакуумная система имеет индивидуальность. Some hold base pressure quickly and stay stable for weeks; у других, похоже, возникает новая утечка каждый раз, когда открывается фланец. В большинстве случаев разница не в насосе или контроллере. Это вакуумная камера: ее геометрия, внутренняя поверхность, способ сварки и очистки.
В этом руководстве объясняется, на что следует обращать внимание при выборе, покупке или проверке вакуумной камеры: от выбора материала и обработки поверхности до проверок контроля качества и оценки поставщиков.
Вакуумная камера представляет собой герметичный сосуд, в котором процесс протекает при давлении ниже, чем в окружающей атмосфере. В зависимости от применения камера может работать в условиях грубого вакуума (выше 1 мбар), высокого вакуума (около 1 x 10^-3 мбар) или сверхвысокого вакуума (ниже 1 x 10^-7 мбар). Чем ниже целевое давление, тем больше внимания требует каждая деталь.
Конструкция камеры определяет три вещи: насколько быстро система достигает целевого давления, насколько низким может быть это давление и насколько стабильным оно остается во время процесса. Эти результаты зависят от основного материала, обработки внутренней поверхности, количества и качества уплотнений, а также способа установки внутренних компонентов. Камера с плохой внутренней отделкой может выделять газы в течение нескольких недель; камера с захваченными объемами может никогда не достичь давления, указанного в паспорте.
Камера также должна быть спроектирована так, чтобы обеспечить хорошую проводимость. Порты насоса должны быть большими, а внутренние компоненты не должны создавать узкие каналы, замедляющие поток газа.
Нержавеющая сталь является материалом по умолчанию для большинства камер высокого и сверхвысокого вакуума. Такие марки, как 304L или 316L, обеспечивают хорошую коррозионную стойкость, низкое выделение газов после электрополировки и стабильные механические свойства при термоциклировании. Алюминий часто выбирают для больших камер или движущихся частей, поскольку он легче и имеет лучшую теплопроводность, но его пористый оксидный слой необходимо тщательно контролировать во время производства. В таблице ниже приведены наиболее распространенные варианты материалов.
| Материал | Типичное использование | Ключевое преимущество | Основное ограничение |
|---|---|---|---|
| нержавеющая сталь 304/316L | Камеры высокого вакуума и сверхвысокого вакуума | Низкое газовыделение, отличная свариваемость. | Тяжелее алюминия |
| Алюминий 6061 | Большие камеры, системы нанесения покрытий | Легкий, хорошая теплопроводность. | Требуется специальная герметизация поверхности. |
| Бескислородная медь | Прокладки и проходки | Очень низкий уровень утечек благодаря фланцам CF. | Дорогой, мягкий. |
Поверхностная обработка не является косметической. Для высокого вакуума часто бывает достаточно чистой, подвергнутой дробеструйной очистке или пассивированной поверхности. В условиях сверхвысокого вакуума электрополировка удаляет микротрещины и въевшиеся частицы, которые задерживают газ и создают виртуальные утечки. Очистку следует выполнять с использованием щелочных моющих средств, ополаскиванием деионизированной водой и, при необходимости, циклом вакуумной сушки.
Каждый сварной шов является потенциальным источником виртуальных утечек и образования частиц. Сварные швы с полным проплавлением, непрерывные сварные швы, а не точечные, а также конструкции, исключающие щели и глухие карманы, снижают риск. После сварки камера должна быть проверена на герметичность гелием, в идеале с подключенным к камере течеискателем и распылением гелия на внешнюю поверхность каждого соединения.
Выбор стандарта фланца влияет на герметичность, простоту сборки и долговечность обслуживания. Фланцы KF и ISO практичны для систем грубого и высокого вакуума, поскольку их быстро монтировать; Фланцы CF с металлическими прокладками широко распространены в устройствах сверхвысокого напряжения, поскольку их можно подвергать сушке и достигать чрезвычайно низких показателей утечек. Смотровые окна, электрические вводы и газовые входы должны быть спроектированы так, чтобы их материалы имели соответствующее тепловое расширение и не выделяли газ.
Каждая камера должна выдерживать атмосферное давление без остаточной деформации. Таким образом, толщина стенки, ребра жесткости и расположение портов являются конструктивными решениями. В то же время размер порта и внутренняя геометрия определяют эффективную скорость откачки. Большая камера с маленьким выходным отверстием будет качать медленно, независимо от мощности вакуумного насоса.
Самая лучшая конструкция вакуумной камеры терпит неудачу, если ее невозможно обработать с требуемыми допусками. Поверхности фланцев должны оставаться плоскими и параллельными, канавки под уплотнительные кольца должны находиться в пределах нескольких сотых миллиметра, а расположение болтов должно совпадать с соответствующим крепежом. На практике это означает, что производитель камеры должен иметь собственные возможности механической обработки, контроля и обработки поверхности, а не полагаться на отдельных субподрядчиков.
На нашем предприятии мы совмещаем механическую обработку с точностью до 0,001 мм с деталями весом от 0,1 грамма до 150 тонн, поэтому мы можем производить все: от небольших компонентов из CF до больших камер для нанесения покрытия. Более подробную информацию о прецизионных процессах, лежащих в основе компонентов камеры, можно найти в нашем руководстве о том, как изготавливаются прецизионные детали .
Не полагайтесь только на слова поставщика вакуумной камеры. Прежде чем планировать установку, попросите отчет об испытании на утечку гелия, сертификат материала и протокол проверки размеров.
Как минимум, поставщик должен быть в состоянии предоставить:
Полупроводниковые процессы, такие как напыление, травление и химическое осаждение из паровой фазы, требуют стабильной среды высокого или сверхвысокого вакуума. вакуумная камера должны противостоять образованию частиц, выдерживать химически активные газы и поддерживать чистоту поверхностей между процессами. Для полупроводниковых материалов третьего поколения, таких как карбид кремния, камере часто приходится работать с высокотемпературными компонентами и специализированными керамическими деталями. Именно поэтому мы производим специализированные полупроводниковые камеры высокого и сверхвысокого вакуума с тщательно контролируемой внутренней геометрией и качеством сварки.
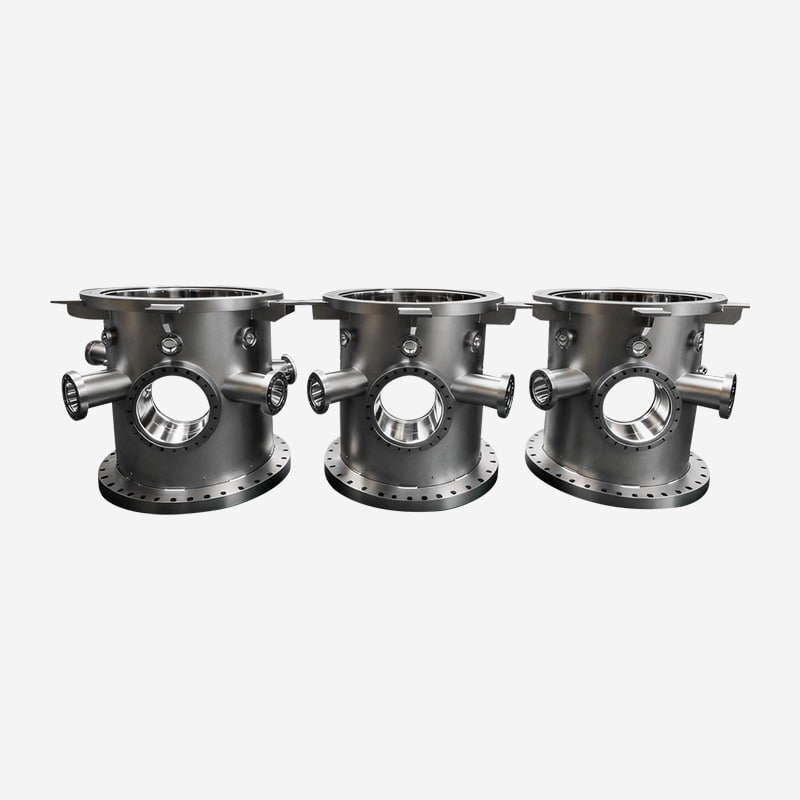 Полупроводниковые вакуумные камеры высокого и сверхвысокого вакуума Эти камеры созданы для стабильной среды высокого и сверхвысокого напряжения при обработке полупроводников, с контролируемой геометрией и тестированием на герметичность. Рассмотрите их там, где химически активные газы и высокотемпературные компоненты требуют чистой и надежной работы вакуума. Посмотреть продукт →
В системах нанесения покрытий используются камеры с большими внутренними объемами, множеством отверстий доступа и часто специализированное приспособление для рулонной или поточной обработки. Корпус камеры должен обеспечивать структурную жесткость при вакуумной нагрузке, сохраняя при этом внутренние поверхности совместимыми с нанесенной пленкой. Для линий непрерывного нанесения покрытия длина камеры и расположение отверстий обычно адаптируются к процессу. Наши камеры для нанесения покрытий непрерывной линии созданы с учетом этих требований.
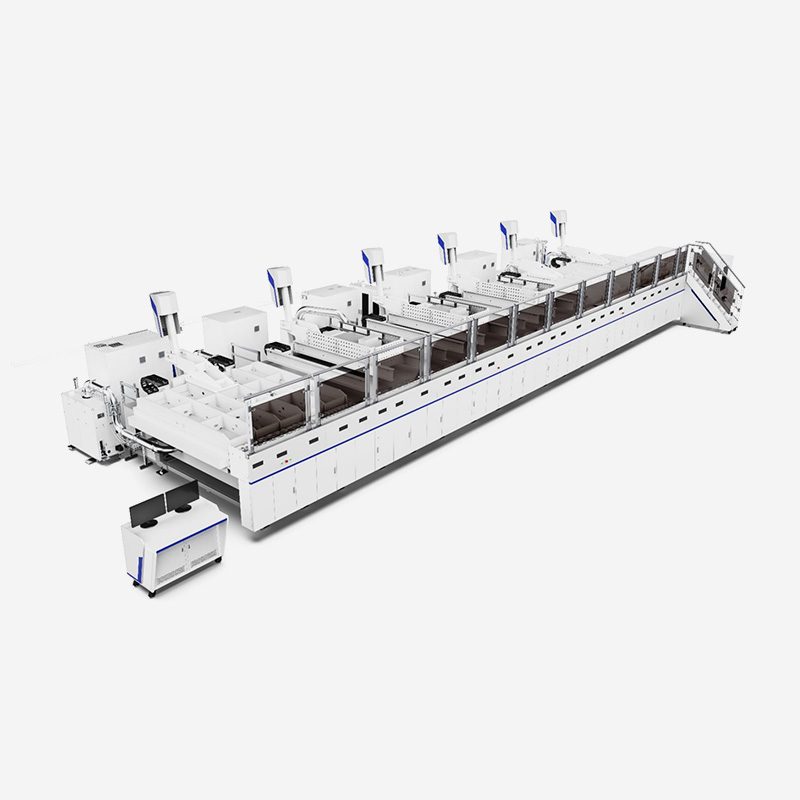
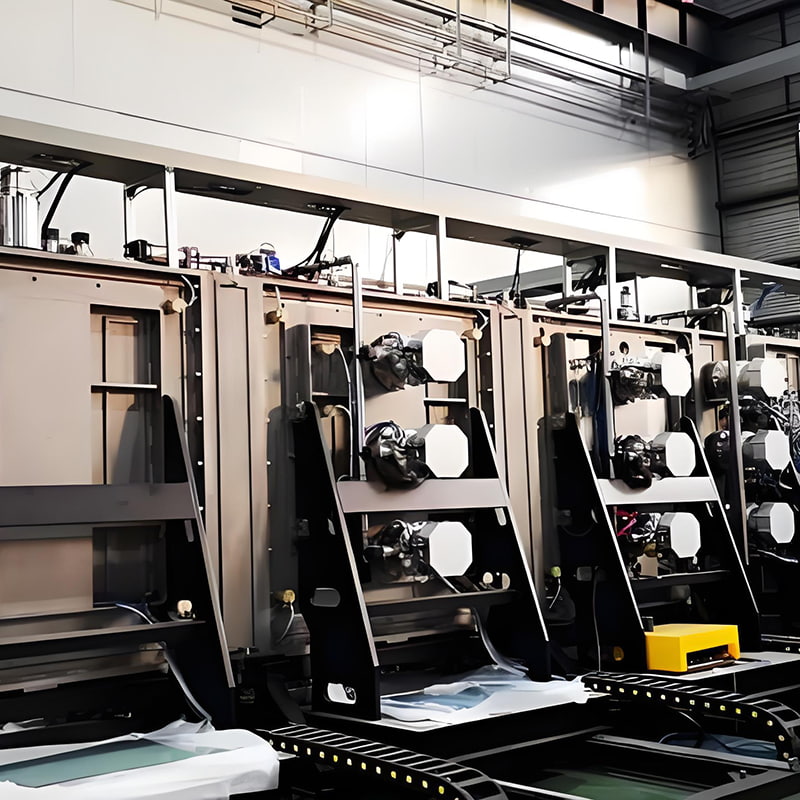 Камеры непрерывного нанесения покрытий для поточного производства Предназначен для систем нанесения покрытий большого объема с индивидуальной компоновкой портов и жесткими вакуумными конструкциями. Они поддерживают рулонную или поточную обработку, что делает их подходящими для высокопроизводительного непрерывного нанесения покрытий и многослойного осаждения. Посмотреть продукт →
Вакуумные камеры также используются при производстве водорода, тестировании компонентов топливных элементов, а также на линиях сушки или наполнения литиевых батарей. Эти приложения часто сочетают в себе контроль влажности, целостность вакуума и требования безопасности. Камера с неправильной обработкой поверхности может удерживать влагу и вызывать более длительные циклы откачки, что напрямую снижает производительность. Наши камеры для водородных и литиевых батарей решают эту проблему благодаря контролируемым внутренним поверхностям и проверенным на герметичность сварным швам.
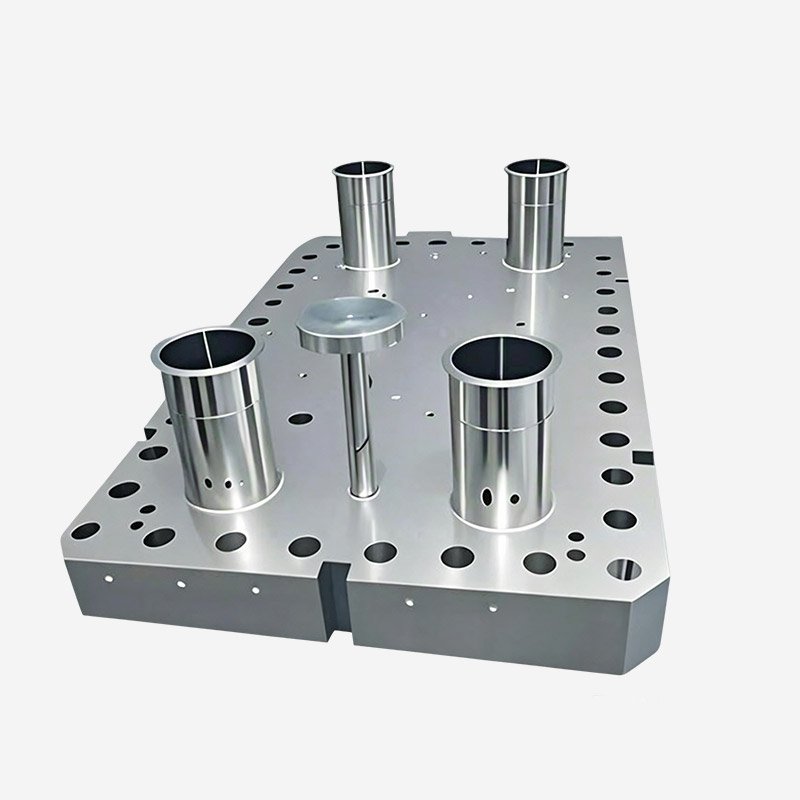 Вакуумные камеры для процессов водородной энергетики и литиевых батарей Эти камеры предназначены для контроля влажности и целостности вакуума при производстве водорода, тестировании топливных элементов, а также сушке или наполнении аккумуляторов. Контролируемые внутренние поверхности и проверенные на герметичность сварные швы помогают сократить циклы откачки и повысить безопасность технологического процесса. Посмотреть продукт →
Другие приложения, включая аэрокосмическое моделирование, оптическое покрытие и обработку оптоволокна, налагают свои собственные ограничения, такие как большие габаритные размеры или особые требования к видовому окну.
Надежный поставщик должен не только нарисовать камеру и сварить ее; они также помогут вам выбрать правильный материал, фланцы, внутреннюю обработку и план испытаний. По нашему опыту, следующие вопросы быстро сужают список:
В СОЛНЦЕ , мы следуем этому подходу с 1986 года, сочетая производство вакуумного оборудования с точной механической обработкой и изготовлением крупных деталей. Эта комбинация позволяет контролировать допуски от первого разреза до окончательного испытания на герметичность.
Для высокого вакуума и сверхвысокого давления нержавеющая сталь 304L или 316L обычно является самым безопасным выбором из-за ее низкого газовыделения и хорошей свариваемости. Алюминий является практичной альтернативой для больших камер или камер, чувствительных к весу, но требует более тщательной подготовки поверхности.
Шероховатая поверхность задерживает молекулы газа и технологические остатки. Электрополированные или должным образом пассивированные поверхности выделяют газ быстрее, сокращают время откачки и уменьшают загрязнение частицами в чувствительных процессах.
Да. Геометрия, количество и тип портов, материал, обработка поверхности и требования к испытаниям могут быть адаптированы к процессу. Сообщите своему поставщику диапазон рабочего давления, типы газа, диапазон температур и ожидаемое время цикла.
Запросите отчет о проверке размеров, сертификаты на материалы, результаты испытаний на утечку гелия и протокол очистки. Если в камере предусмотрена сварка, запросите также протоколы проверки сварных швов.
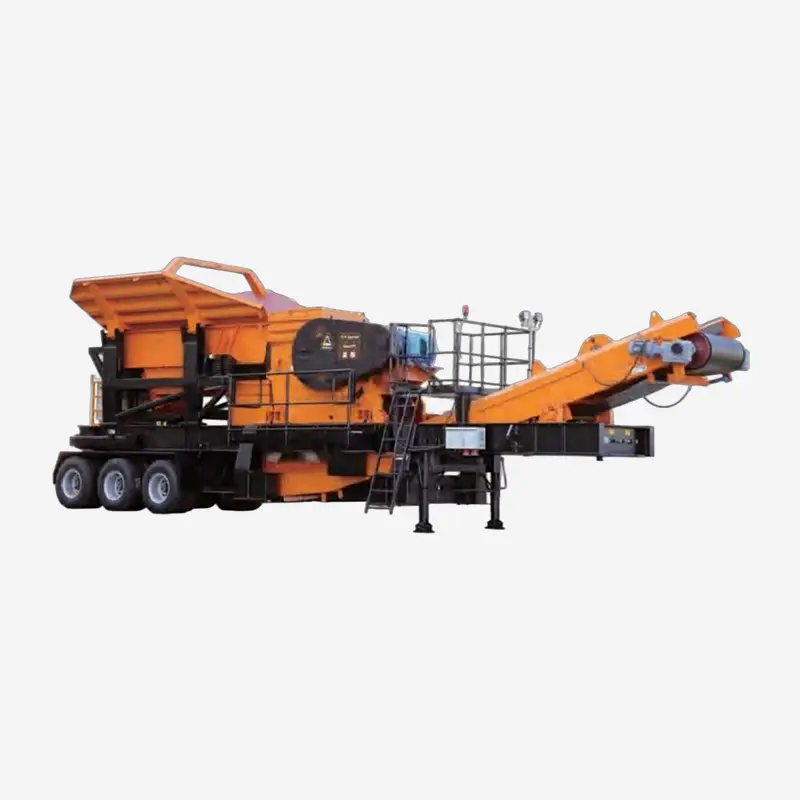
Колесная мобильная дробильная станция CW710J — это мобильное дробильно-сортировочное оборудование...
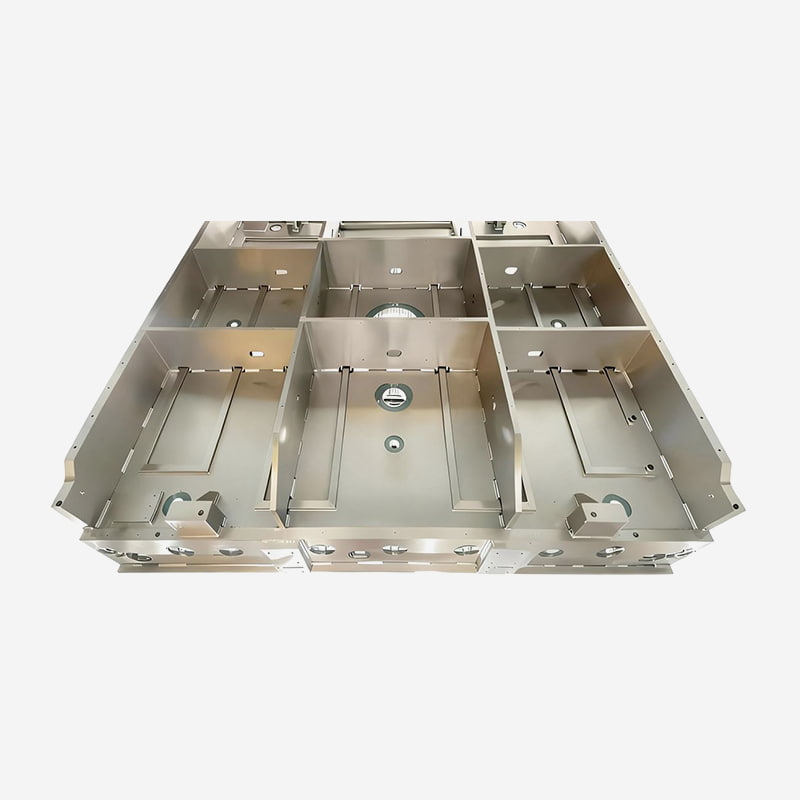
Эти камеры, разработанные для процессов ALD, CVD и PVD, отличаются превосходной герметичностью и ...
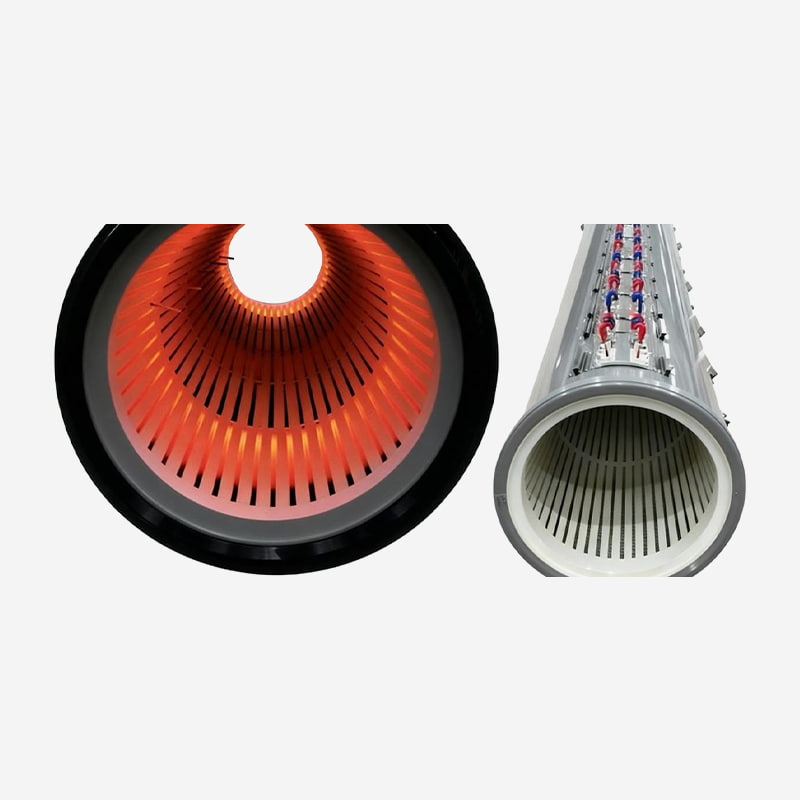
Мы предоставляем широкий спектр высокопроизводительных ключевых компонентов для оборудования для ...
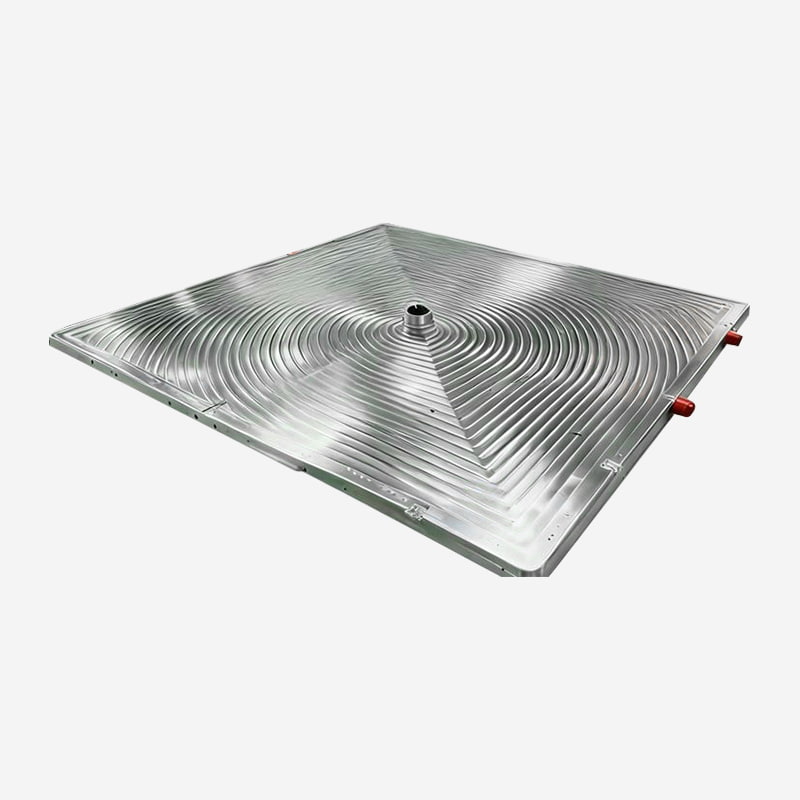
Эти камеры, изготовленные с высокой точностью из высокопрочных алюминиевых сплавов, имеют легкую ...
Готовы к инновациям вместе? Свяжитесь с нашими экспертами.
Свяжитесь с нами
Address: 288 Shande Road, город Шаньян, район Цзиньшань, Шанхай, Китай TEL/WhatsApp:Мобильный терминал