
CW710J Мобильная дробильная станция на колесном ходу
Колесная мобильная дробильная станция CW710J — это мобильное дробильно-сортировочное оборудование...

Исследователь затягивает фланец CF, запускает форвакуумный насос и наблюдает, как давление ионного датчика превышает 10⁻⁸ мбар. Потом оно останавливается. Система работает при низком вакууме, но диапазон сверхвысокого вакуума остается вне досягаемости. Этот сценарий реализуется в лабораториях и на производственных линиях чаще, чем большинство инженеров готовы признать — и почти в каждом случае виновником является не насос или манометр, а сами компоненты.
Системы сверхвысокого вакуума (СВВ) требуют иного мышления, чем обычные установки высокого вакуума. В диапазоне давлений ниже 10⁻⁷ мбар каждый материал, каждый сварной шов, каждое уплотнение и каждая обработка поверхности влияют на достижимое базовое давление. Выбор правильного компоненты сверхвысокого вакуума следовательно, это не вопрос предпочтений — это разница между системой, которая достигает давления 10⁻¹⁰ мбар, и системой, которая никогда не выходит за пределы диапазона 10⁻⁶.
В этом руководстве объясняется, как работают компоненты сверхвысокого напряжения, где происходят сбои и что следует проверить, прежде чем обращаться к поставщику.
СВВ начинается там, где обычная физика вакуума меняет характер. Ниже примерно 10⁻⁷ мбар поток газа становится молекулярным — молекулы сталкиваются со стенками гораздо чаще, чем друг с другом. Выделение газов с поверхностей превосходит первоначальную нагрузку по воздуху в качестве доминирующего источника газа. А скорости утечек, не имеющие значения при давлении 10⁻⁵ мбар, становятся катастрофическими при давлении 10⁻¹⁰ мбар.
По этой причине компонент, действительно рассчитанный на сверхвысокое напряжение, должен одновременно удовлетворять четырем условиям:
Эти четыре критерия объясняют, почему стандартный промышленный фланец или коммерческий шаровой кран нельзя просто «адаптировать» для работы в условиях сверхвысокого напряжения. Металлургия, геометрия уплотнения и состояние внутренней поверхности отличаются от обычных компонентов.
Выбор материала определяет теоретический потолок производительности системы сверхвысокого напряжения; Качество поверхности определяет, насколько близко вы на самом деле подойдете к потолку.
Нержавеющая сталь типа 316L является «рабочей лошадкой» в строительстве сверхвысокого напряжения. Его низкое содержание углерода уменьшает выделение карбида хрома во время сварки, а его аустенитная структура не подвергается магнитным фазовым переходам — критическое свойство, когда компоненты расположены рядом с электронной оптикой или путями луча. Титан появляется там, где важен вес или тепловое расширение. Алюминий приемлем для некоторых камер СВВ, особенно больших, при условии соответствующей обработки поверхности.
Скорость дегазации зависит от эффективной площади поверхности. Шероховатая поверхность с Ra 3,2 мкм задерживает водяной пар и углеводороды гораздо агрессивнее, чем электрофишированная поверхность с Ra 0,4 мкм. Для самых высоких уровней вакуума внутренние поверхности обычно:
Вот почему две камеры одинаковой геометрии могут иметь совершенно разное базовое давление. Металл тот же; поверхностные работы - нет.
Каждое соединение в системе сверхвысокого напряжения представляет собой потенциальный путь утечки. Таким образом, выбор фланцев и прокладок определяет как достижимый вакуум, так и затраты на техническое обслуживание системы.
Для давлений от 10⁻⁷ до 10⁻¹² мбар доминирует система CF (ConFlat). В соединении CF на каждой поверхности фланца используется острая кромка, которая врезается в прокладку из мягкого металла (обычно из бескислородной меди или посеребренного OFC), образуя герметичное уплотнение. Поскольку эластомер не используется, соединения CF выдерживают температуру 450 °C и сохраняют давление в течение неопределенного времени после правильной затяжки.
Хорошо изготовленный фланец CF от плохого отличает не сама заготовка фланца, а геометрия ножевой кромки. Острота кромок, однородность высоты и твердость поверхности определяют, будет ли прокладка равномерно деформироваться по всей окружности. Непоследовательная обработка здесь приводит к утечкам, которые появляются только после термоциклирования.
Для применений, требующих полной совместимости со сверхвысоким напряжением, практичным выбором является сертифицированная пара фланцев CF — невращающиеся для соединений конструкций и вращающиеся там, где выравнивание затруднено.
Во фланцах KF (быстродействующий фланец) и ISO используются эластомерные уплотнительные кольца — обычно витон или другие соединения с низким выделением газов, — сжатые между центрирующими кольцами. Эти системы удобны, недороги и полностью подходят для высокого вакуума (от 10⁻³ до 10⁻⁷ мбар). Но поскольку эластомеры выделяют газы, поглощают воду и разлагаются при обжиге, соединения KF и ISO не могут обеспечить базовое давление или температуру отжига, которые требуются для настоящей эксплуатации в сверхвысоком давлении.
Тем не менее, в системах сверхвысокого напряжения распространены гибридные конфигурации: соединения KF используются на черновой стороне, соединения CF — на стороне высокого вакуума. Понимание границы между ними является частью грамотной архитектуры системы.
В системах KF и ISO центрирующее кольцо выполняет двойную функцию. Он центрирует фланцы, но также имеет одно или два уплотнительных кольца. Кольцо с неправильным твердостью уплотнительного кольца, неправильной глубиной канавки или неправильным внутренним диаметром будет протекать при запекании или вибрировать в перекачиваемых системах. Это мелкие детали с огромными последствиями.
Вакуумная камера — это сцена, на которой работают все остальные компоненты. От его конструкции зависит, насколько эффективно работают насосы, насколько равномерно система пропекается и насколько легко можно очистить внутреннюю часть.
Сварные швы с полным проваром не подлежат обсуждению в сверхвысоком давлении. Точечные и частичные сварные швы создают мертвые объемы, которые медленно выделяют газы в течение нескольких дней или недель. Каждый сварной шов должен быть непрерывным, не иметь пористости и идеально гладко отшлифованным со стороны вакуума для уменьшения площади поверхности.
Практическое правило: если вы не можете проверить сварной шов со стороны вакуума, вы не можете доверять ему в СВВ.
Пассивация восстанавливает защитный оксидный слой. Электрополировка идет дальше, удаляя контролируемый слой материала и сглаживая микроскопические выступы. Для камер сверхвысокого напряжения, используемых в производстве полупроводников или частиц, электрофишинг до Ra ≤ 0,4 мкм с подтвержденной чистотой является стандартной практикой.
Камеры, предназначенные для обработки полупроводников третьего поколения, такие как оборудование SiC, сталкиваются с еще более жесткими ограничениями по материалам и чистоте. Сама камера становится переменной процесса.
 Полупроводниковые вакуумные камеры высокого и сверхвысокого напряжения, проверенные на утечку гелия Эти камеры предназначены для сложных полупроводниковых процессов, таких как производство SiC, при этом тестирование на утечку гелием обеспечивает сверхнизкую скорость утечки. Их жесткость и точность обработки подходят для условий высокого вакуума, где геометрия камеры напрямую влияет на производительность системы. Посмотреть продукт →
В свободномолекулярном потоке проводимость чисто геометрическая. Длинный узкий порт, соединяющий камеру с насосом, может снизить эффективную скорость откачки в 10 раз и более. Проектировщикам следует размещать порты насоса так, чтобы минимизировать длину пути, избегать, где это возможно, колен под прямым углом и определять размеры всех портов, предполагая, что эффективность насоса настолько велика, насколько позволяет путь.
Каждая движущаяся часть внутри или в системе сверхвысокого напряжения бросает вызов философии уплотнения. Клапаны должны изолировать секции без введения источников газовыделения; проходные соединения должны передавать движение в вакуум без утечек.
Три семейства клапанов удовлетворяют большинству требований сверхвысокого напряжения:
| Тип клапана | Механизм уплотнения | Типичный диапазон | Выпекаемость |
|---|---|---|---|
| Цельнометаллический угловой клапан | Медная прокладка, сжатая клином | ВН в СВН | До 300 °С |
| Задвижка с металлическим уплотнением | Металлическая прокладка, механизм откатных ворот | ВН в СВН | До 200 °С |
| Пневматический сильфонный клапан | Витоновое уплотнительное кольцо или металлическое уплотнение, сильфонный привод | Высокое напряжение, некоторые модели сверхвысокого напряжения | Зависит от уплотнителя |
Для систем, которые должны неоднократно изолировать загрузочный шлюз или технологическую камеру, надежный цельнометаллический задвижка часто является единственным реальным вариантом. Клапаны с эластомерным уплотнением со временем ослабнут, поглотят водяной пар и поднимут базовое давление вверх.
Электрические вводы в СВВ обычно состоят из проводника, припаянного к изолирующей керамике, которая, в свою очередь, приваривается к фланцу CF. Вводы для феррожидкости обеспечивают вращательное движение с исключительно низкой утечкой, но требуют осторожности в отношении температуры и магнитных полей. Доступны линейные и ротационные механические вводы с использованием уплотнительных колец с дифференциальной накачкой, но для работы в сверхвысоком давлении предпочтительны конструкции со сварным сильфоном из-за отсутствия динамических путей утечки.
Ни один насос не перекрывает весь диапазон давлений от атмосферы до 10⁻¹⁰ мбар. Практичная насосная установка сверхвысокого давления опирается на ступенчатое оборудование, при котором каждая ступень устраняет разрыв давления на следующей.
Диффузионные масляные насосы остаются актуальными в системах сверхвысокого давления, которые перекачивают большие объемы или перекачивают тяжелые газовые нагрузки. Отсутствие движущихся частей и высокая пропускная способность при низком давлении делают их полезными в промышленных и исследовательских целях — при условии наличия холодной ловушки и тщательного управления обратным потоком.
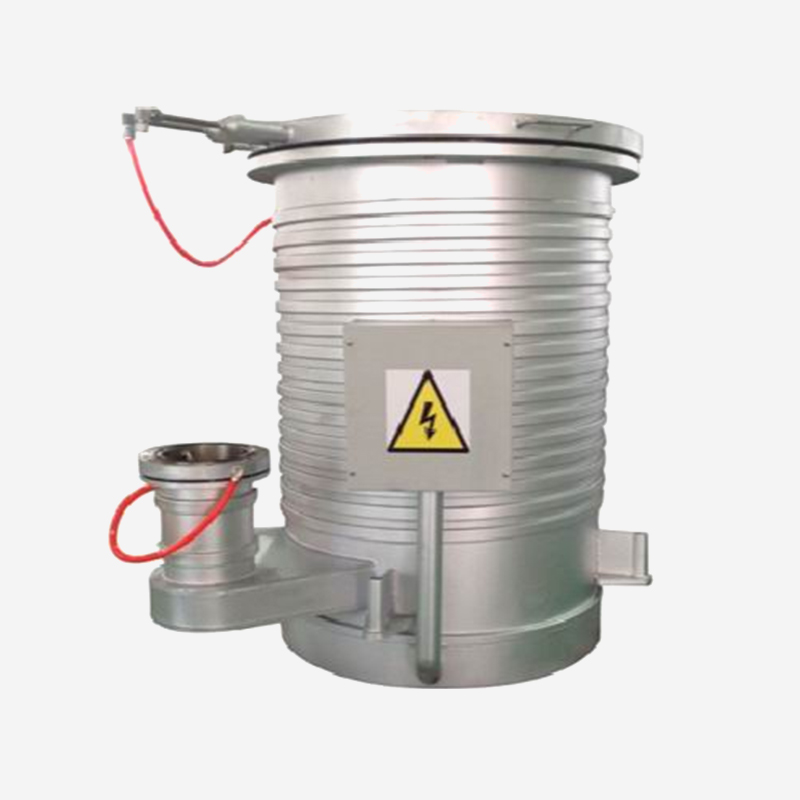 Маслодиффузионный насос DPM-16 с высокой производительностью сверхвысокого давления Этот насос перекачивает большие объемы газа в системах сверхвысокого напряжения без движущихся частей, что делает его надежным для промышленного и исследовательского применения. Принудительное водяное охлаждение и совместимость с холодными ловушками помогают управлять обратным потоком, что имеет решающее значение для поддержания общей эффективности системы. Посмотреть продукт →
Насос, который перемещает систему из атмосферы в высокий вакуум, удаляет 99,99999% всех молекул газа. Если эта ступень неэффективна, загрязнена или дросселируется из-за засоренной форвакуумной линии, вся система испытывает трудности независимо от качества компонентов сверхвысокого напряжения на выходе.
Сборка системы сверхвысокого напряжения из компонентов премиум-класса — это не финишная черта, а проверка. На этапе ввода в эксплуатацию доминируют два процесса.
При комнатной температуре поверхность из нержавеющей стали выделяет водяной пар в течение нескольких месяцев. Отжиг при 150–250 °C ускоряет десорбцию, удаляя слой воды за часы или дни, а не за месяцы. Системы, рассчитанные на давление 10⁻¹⁰ мбар, просто не смогут достичь целевого давления без эффективного цикла прогрева.
Это требование имеет практическое значение для выбора компонентов. Каждый фланец, клапан, манометр и смотровое окно должны выдерживать повторяющиеся температурные циклы без ухудшения качества. Это настоящая причина, по которой эластомерные уплотнения выходят из строя системы сверхвысокого давления: они обугливаются, выделяют газ или теряют эластичность после нескольких циклов обжига.
Обнаружение утечек масс-спектрометром с использованием гелия является золотым стандартом проверки сверхвысокого давления. Хорошо построенная система должна демонстрировать скорость утечки гелия ниже 10⁻¹⁰ мбар·л/с. Любое значение выше 10⁻⁸ мбар·л/с указывает на реальную утечку, которую необходимо найти и устранить до ввода системы в эксплуатацию.
Качество компонентов сильно различается у разных производителей. Поскольку большинство компонентов сверхвысокого напряжения устанавливаются внутри сварных узлов или спрятаны между фланцами, низкое качество поверхности часто теряется только после нескольких недель ввода в эксплуатацию.
Эти вопросы имеют значение, поскольку характеристики сверхвысокого напряжения не отражены в технических характеристиках. Одна и та же модель фланца от разных заводов может отличаться качеством кромки, внутренней шероховатостью и правилами очистки, что приводит к разнице в базовом давлении на порядки.
Поставщики, имеющие многолетний опыт в области точной обработки, понимают это. Дисциплина, необходимая для соблюдения допусков 0,001 мм, управления сертификацией материалов и контроля состояния поверхности, напрямую связана с производством компонентов сверхвысокого напряжения. Это одна из причин, почему самые надежные детали сверхвысокого напряжения часто поставляются производителями, специализирующимися в точном машиностроении, а не обычными фитингами и сантехникой.
Системы сверхвысокого вакуума вознаграждают за терпение и наказывают за небрежность. Выбранные вами компоненты определяют каждый измеримый результат: базовое давление, время откачки, скорость утечки, стабильность прогрева и стоимость владения в течение всего срока службы системы.
Начните с уплотнений и фланцев, где возникает большинство неисправностей. Затем посмотрите на геометрию камеры и сварные швы, которые определяют выделение газа и проводимость. Выбирайте клапаны и проходные соединения, основываясь на термических циклах и надежности, а не только на прейскурантной цене. И проверьте все — потому что в сверхвысоком вакууме благие намерения не имеют значения, а измеренные скорости утечек.
Компоненты сверхвысокого вакуума производятся с меньшими скоростями утечек, используют материалы с меньшим выделением газов, устойчивы к более высоким температурам отжига и очищаются более тщательно, чем стандартные компоненты высокого вакуума. На практике это означает металлические уплотнения, сварную конструкцию, проверку герметичности и контролируемую обработку поверхности.
Во фланцах KF используются эластомерные уплотнительные кольца, поглощающие водяной пар и разрушающиеся под воздействием тепла. Они не подходят для эксплуатации в условиях сверхвысокого напряжения. Используйте фланцы CF с медными прокладками для соединений сверхвысокого напряжения и зарезервируйте компоненты KF для линий черновой обработки и других секций, не предназначенных для сверхвысокого напряжения.
Попросите сертификаты на материалы, записи об обработке поверхности, результаты испытаний на утечку гелия и максимальную температуру отжига. Компонент, рекламируемый как «вакуумный», не должен считаться безопасным для сверхвысокого напряжения без этих проверок.
Оцинкованная сталь, чугун, пористый алюминий и большинство стандартных эластомеров не должны использоваться внутри камеры сверхвысокого давления. Сплавы с высоким содержанием цинка, свинца или серы также чрезмерно выделяют газы. Латунь является пограничной и ее следует использовать только в небольших количествах после проверки.
Проверьте три участка по порядку: во-первых, на наличие настоящих утечек с помощью гелиевого течеискателя; во-вторых, из-за загрязнения или недостаточного прогрева; в-третьих, для эффективной скорости откачки в камере. На практике большинство отказов сверхвысокого напряжения происходят из-за фланца или клапана, а не из-за насоса или манометра.
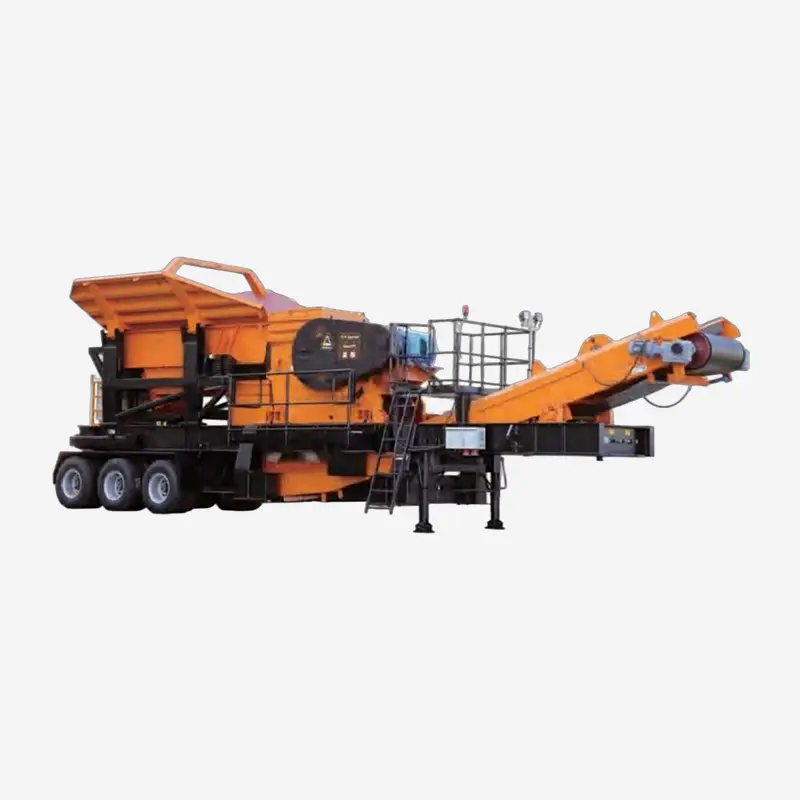
Колесная мобильная дробильная станция CW710J — это мобильное дробильно-сортировочное оборудование...
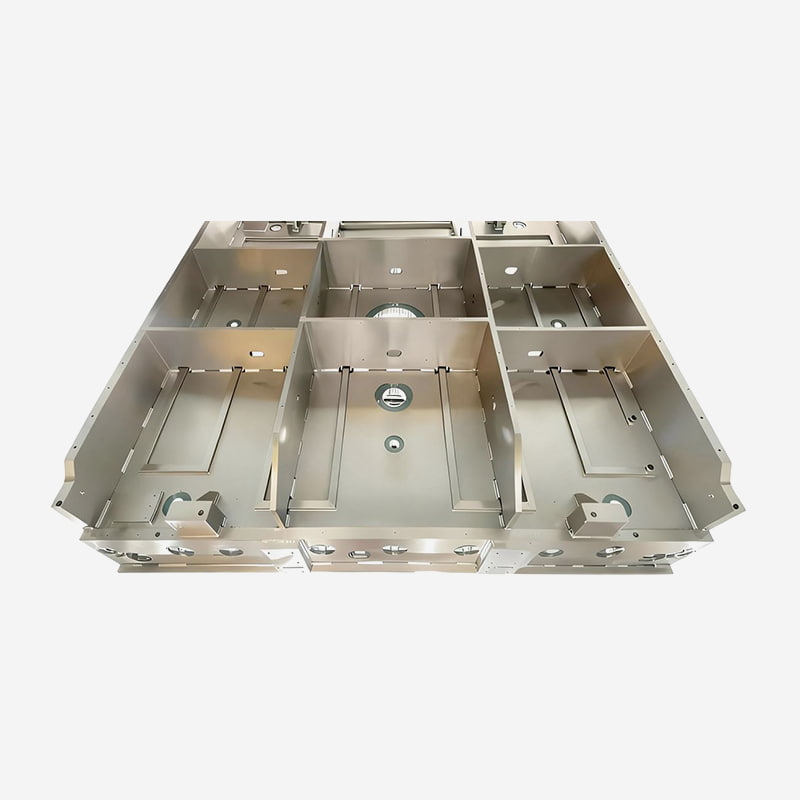
Эти камеры, разработанные для процессов ALD, CVD и PVD, отличаются превосходной герметичностью и ...
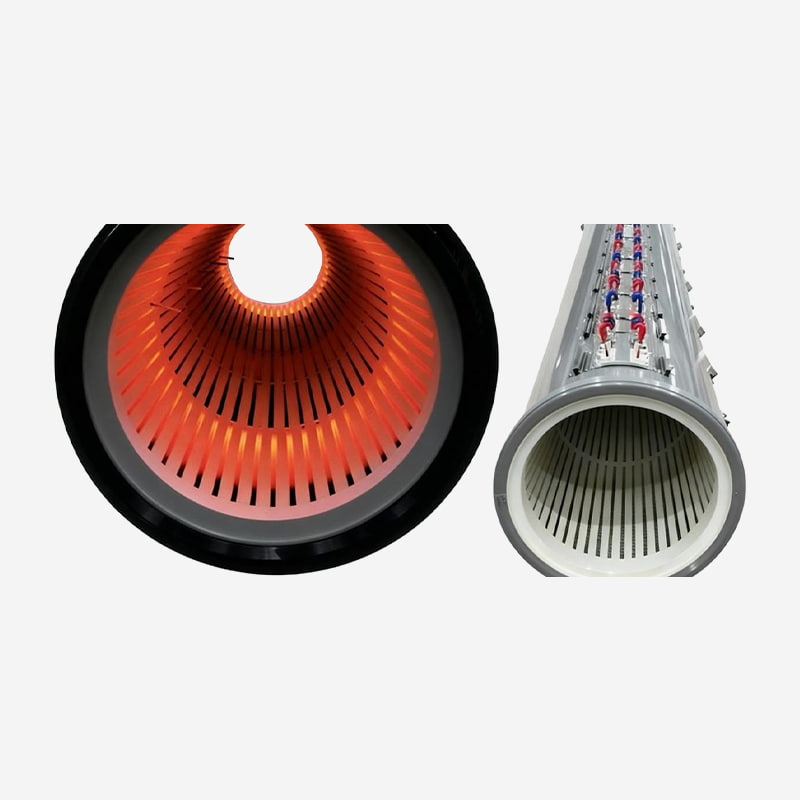
Мы предоставляем широкий спектр высокопроизводительных ключевых компонентов для оборудования для ...
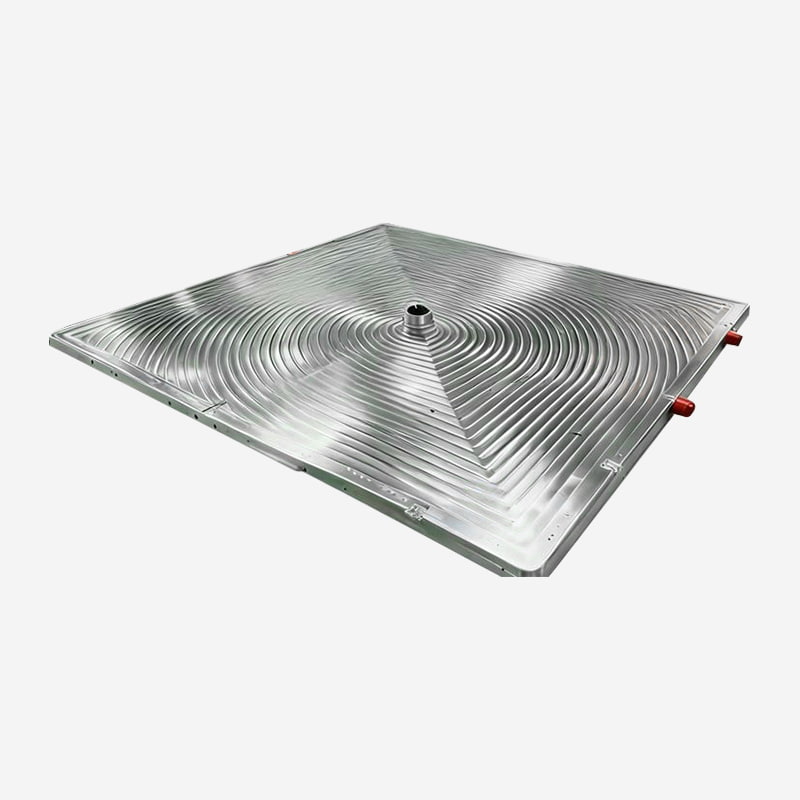
Эти камеры, изготовленные с высокой точностью из высокопрочных алюминиевых сплавов, имеют легкую ...
Готовы к инновациям вместе? Свяжитесь с нашими экспертами.
Свяжитесь с нами
Address: 288 Shande Road, город Шаньян, район Цзиньшань, Шанхай, Китай TEL/WhatsApp:Мобильный терминал