
CW710J Мобильная дробильная станция на колесном ходу
Колесная мобильная дробильная станция CW710J — это мобильное дробильно-сортировочное оборудование...

Цех прецизионной механической обработки в Огайо пропустил партию деталей из нержавеющей стали 316L через новый 5-осевой обрабатывающий центр без какой-либо термической компенсации и удалил 14 из 100 компонентов. Отбракованные детали имели размерный дрейф до 18 микрон на критических диаметрах отверстий. Причиной была не геометрия инструмента или биение шпинделя; это был кумулятивный эффект теплового расширения, которым никогда активно не управляли.
Точность обработанной детали является мерой того, насколько точно изготовленный компонент соответствует своим проектным характеристикам. В таких важных отраслях, как аэрокосмическая промышленность, производство медицинского оборудования и автомобильных силовых агрегатов, соблюдение допусков в пределах ±5 микрон — это не роскошь, а требование контракта. Достижение такого уровня согласованности требует контроля над шестью взаимозависимыми факторами: термическим поведением, жесткостью станка, состоянием инструмента, свойствами материала, параметрами резания и опытом оператора.
Температура – молчаливый враг точности. Даже изменение температуры окружающей среды на 1°C может расширить стальную деталь диаметром 300 мм почти на 3,5 микрона — этого достаточно, чтобы отбраковать деталь с жесткими допусками. Станки генерируют тепло за счет вращения шпинделя, трения при резании и работы гидравлических систем. Без активного охлаждения этот тепловой дрейф непредсказуемо накапливается. В современных обрабатывающих центрах используются системы подачи СОЖ со стабильностью ±0,5°C, и многие из них оснащены термодатчиками, которые передают информацию в ЧПУ в режиме реального времени. Для критически важных операций мы рекомендуем использовать шкафы с климат-контролем, поддерживающие температуру 20°C ± 0,2°C. Эта единственная инвестиция часто снижает процент брака более чем на 40% при крупносерийном производстве.
Вклад теплового дрейфа в зависимости от источника машины
Проценты представляют средний вклад в общую тепловую ошибку при типичных операциях фрезерования. Значения варьируются в зависимости от конструкции машины и условий эксплуатации.
Каждая операция резки генерирует вибрацию — вопрос в том, насколько хорошо ваша машина ее поглощает. Низкая жесткость приводит к вибрации, которая оставляет видимые следы и вызывает отклонение инструмента. Жесткая рама машины, часто изготовленная из полимербетона или чугуна, способна гасить частоты до 200 Гц, а легкие конструкции резонируют на более высоких амплитудах. Испытания показывают, что увеличение статической жесткости на 25 % улучшает качество поверхности почти на один класс Ra. Системы активного демпфирования, такие как настроенные массовые демпферы или пьезоэлектрические приводы, могут дополнительно снизить вибрацию на 60–70 %, обеспечивая более высокую скорость шпинделя без ущерба для точности.
Амплитуда вибрации в зависимости от скорости резания
Относительная амплитуда нормирована на максимальную вибрацию на низкой скорости. Оптимальный диапазон соответствует 60-80% максимальной скорости шпинделя при включенном активном демпфировании.
Состояние инструмента, пожалуй, является наиболее контролируемым оператором фактором. Изношенный инструмент создает более высокие силы резания, выделяет больше тепла и оставляет плохую поверхность. Замена вставок через каждые 200–300 деталей, в зависимости от материала, является обычной практикой. Инструменты с покрытием (TiAlN, AlCrN) продлевают срок службы до 300 % и уменьшают наросты на кромке. Кроме того, передний угол и задний угол инструмента должны соответствовать материалу заготовки — например, положительный передний угол для алюминия, отрицательный для закаленной стали. Наш прецизионная обработка Возможности включают системы мониторинга состояния инструмента, которые обнаруживают износ в режиме реального времени, предотвращая дорогостоящие отклонения.
Срок службы инструмента в зависимости от типа покрытия (часы)
Условия испытаний: твердосплавные пластины, нержавеющая сталь 316L, постоянная скорость резания и подача. Инструменты с покрытием демонстрируют значительно увеличенный срок службы.
Не все металлы одинаковы. Автоматные стали, такие как 12L14, легко обрабатываются, а суперсплавы, такие как Inconel 718, чрезвычайно сложны. Твердость материала, пластичность и теплопроводность влияют на силы резания и износ инструмента. Например, титановые сплавы требуют низких скоростей резания и высоких скоростей подачи, чтобы избежать наклепа. Простой индекс обрабатываемости, основанный на стойкости инструмента и чистоте поверхности, может помочь в планировании процесса. Собственная база данных, охватывающая более 200 материалов, помогает рекомендовать идеальные параметры для каждой работы.
Материалы с высокой обрабатываемостью
Материалы с низкой обрабатываемостью
Скорость, подача и глубина резания образуют «золотой треугольник» механической обработки. Слишком быстрая работа приводит к снижению срока службы инструмента; слишком медленный снижает производительность. Усовершенствованные системы ЧПУ используют адаптивное управление для поддержания постоянной нагрузки на стружку, автоматически регулируя скорость подачи для компенсации износа инструмента или изменений материала. Хорошо оптимизированный набор параметров может повысить точность на 15–20 % и сократить время цикла. Проектирование экспериментов (DoE) используется для поиска наилучшего решения для каждой работы, балансируя качество поверхности, стабильность размеров и производительность.
Даже самая совершенная машина зависит от квалифицированных операторов. Понимание характера износа инструмента, интерпретация качества поверхности и выполнение микрорегулировок могут спасти тысячи деталей от брака. Инвестиции в непрерывное обучение и поощрение операторов к обмену информацией между сменами приносят значительную отдачу. Культура, которая ценит точность выше скорости и поощряет решение проблем, часто дает наибольший выигрыш в точности. Внутренние показатели показывают, что магазины с привлеченными операторами получают на 30 % меньше предупреждений о качестве и на 25 % выше доход с первого прохода.
| Фактор | Влияние на точность | Подход к смягчению последствий |
| Термический дрейф | ± 10–20 мкм | Контроль охлаждающей жидкости, климатический шкаф |
| Вибрация | ± 5–15 мкм | Жесткая рама, активное демпфирование. |
| Износ инструмента | ± 8–25 мкм | Инструменты с покрытием, мониторинг в реальном времени |
| Изменчивость материала | ± 3–12 мкм | Предварительный отбор, серийное тестирование |
| Параметры резки | ± 4–18 мкм | Адаптивное управление, оптимизация DoE |
| Навыки оператора | ± 5–15 мкм | Обучение, стандартные рабочие процедуры |
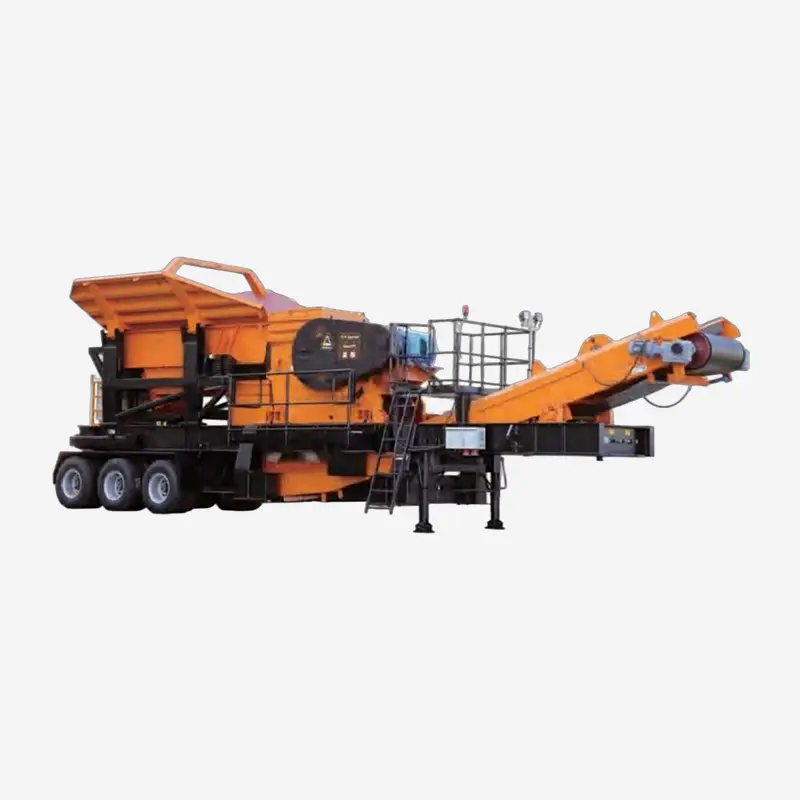
Колесная мобильная дробильная станция CW710J — это мобильное дробильно-сортировочное оборудование...
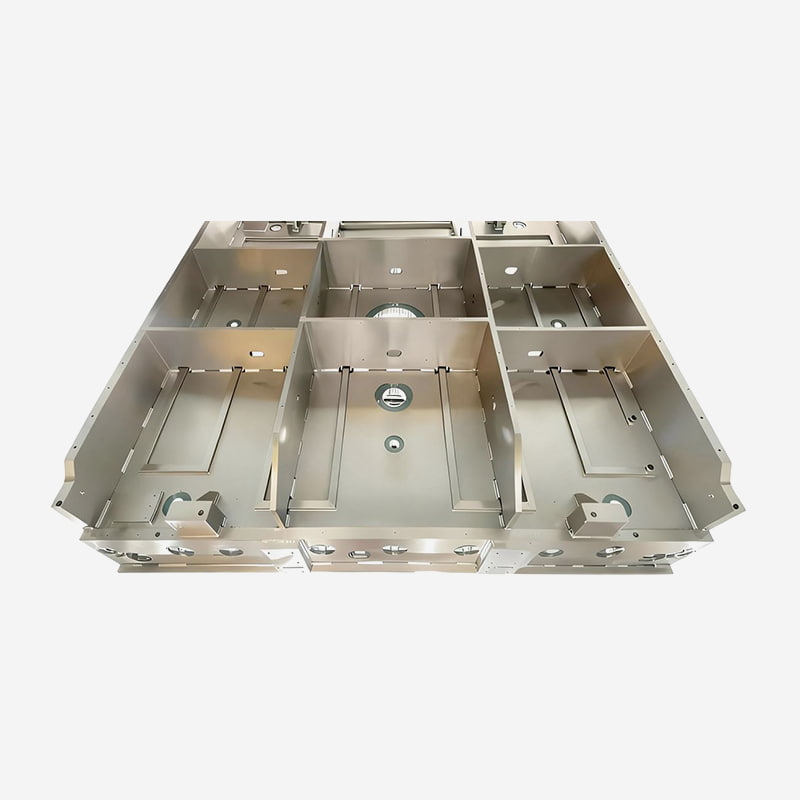
Эти камеры, разработанные для процессов ALD, CVD и PVD, отличаются превосходной герметичностью и ...
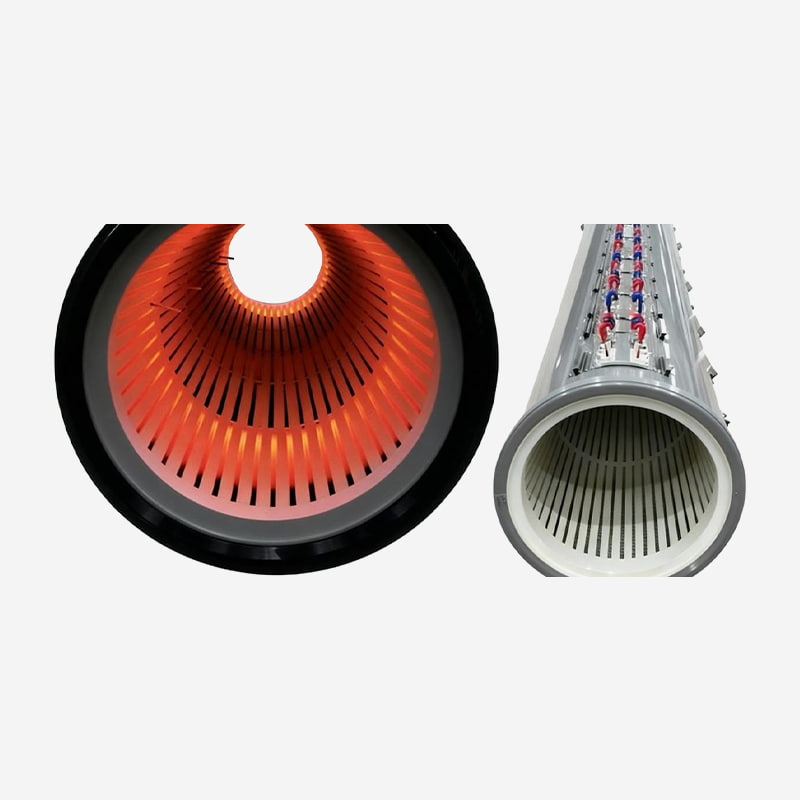
Мы предоставляем широкий спектр высокопроизводительных ключевых компонентов для оборудования для ...
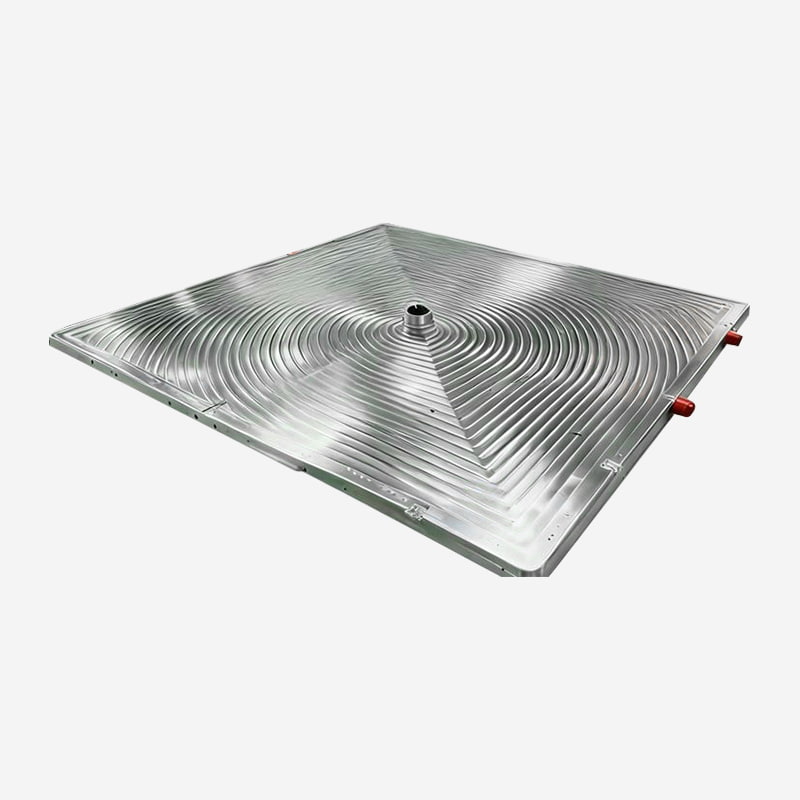
Эти камеры, изготовленные с высокой точностью из высокопрочных алюминиевых сплавов, имеют легкую ...
Готовы к инновациям вместе? Свяжитесь с нашими экспертами.
Свяжитесь с нами
Address: 288 Shande Road, город Шаньян, район Цзиньшань, Шанхай, Китай TEL/WhatsApp:Мобильный терминал