
CW710J Мобильная дробильная станция на колесном ходу
Колесная мобильная дробильная станция CW710J — это мобильное дробильно-сортировочное оборудование...

Линия нанесения покрытия останавливается в самый неожиданный момент. Задвижка, работающая более тысячи раз в день, в конце концов блокируется, когда на ее скользящих поверхностях накапливаются остатки технологического процесса. Камера выходит в атмосферу, вся партия утилизируется, а ремонтная бригада тратит целую смену на замену клапана. Этот сценарий повторяется на производственных объектах, где вакуумные компоненты выбираются без учета рабочих циклов и условий эксплуатации.
Правильный подход — рассматривать задвижку высокого вакуума как технологическое решение, а не просто элемент каталога. Три элемента определяют, будет ли клапан работать без сбоев в течение многих лет: стандарт фланца, механизм уплотнения и тип привода. В этом руководстве объясняется, как каждый выбор влияет на реальную производительность производства.
Задвижка представляет собой вакуумный компонент, в котором используется плоская задвижка в форме диска для открытия и закрытия пути потока. Затвор движется линейно с помощью рычажного механизма или привода со стальным шариком и полностью выдвигается из отверстия, когда клапан открыт. Из этой конструкции вытекают два практических преимущества:
По сравнению с угловыми клапанами и дроссельными клапанами, задвижки предпочтительнее для изоляции большого диаметра, где важна проводимость. Угловой клапан заставляет газ поворачиваться на 90 градусов, что в некоторых установках может снизить эффективную скорость откачки примерно на 15–20 процентов. Дроссельный клапан уплотняется вращающимся диском, который может задерживать частицы и оставлять следы износа на седле. Задвижка позволяет избежать обеих проблем, поэтому она стала стандартным изолирующим компонентом в системах вакуумного покрытия, полупроводниковых технологических инструментах и сетях исследовательских камер.
При выборе задвижки наибольшее значение имеют два параметра: стандарт фланца и тип привода. Правильное выполнение этих требований устраняет большинство сбоев на местах.
Стандарт фланца определяет метод уплотнения, достижимый диапазон давления и уровень загрязнения вакуумной стороны. Это первое решение, поскольку все остальные компоненты системы должны соответствовать одному и тому же семейству фланцев.
| Фланец Стандартный | Метод уплотнения | Достижимое давление | Лучшее для |
|---|---|---|---|
| КФ/ИСО | Уплотнительное кольцо FKM | до 10 -7 мбар | Системы нанесения покрытий, общий вакуум, загрузочные шлюзы, передаточные камеры |
| CF (КонФлэт) | Прокладка из бескислородной меди | до 10 -10 мбар | СВВ-исследования, обработка полупроводников, анализ поверхности, линии ускорительных лучей |
Привод определяет, насколько автоматически клапан может быть интегрирован в технологическую последовательность.
Самая низкая стоимость, простота в эксплуатации, подходит для технического обслуживания и лабораторного использования.
Быстрый отклик, автоматизированный, идеально подходит для производственных линий с обратной связью по концевым выключателям.
Точный контроль положения, не требуется сжатый воздух, более высокая стоимость.
Ручные приводы – самый простой и экономичный вариант. Они подходят для лабораторных установок, низкочастотных клапанов технического обслуживания и систем, где сжатый воздух недоступен. Однако ручное управление требует физического присутствия персонала, что ограничивает автоматизацию.
Пневматические приводы являются промышленным стандартом для производственных линий. Они реагируют за миллисекунды, надежно работают в течение сотен тысяч циклов и могут управляться простыми электромагнитными клапанами. Пневматическая задвижка с концевым выключателем передает сигналы состояния открытия/закрытия на ПЛК, что позволяет автоматически определять последовательность операций.
Электрические приводы обеспечивают точное управление положением и используются там, где клапан должен модулировать поток или где нет сжатого воздуха. Они стоят дороже, чем пневматические версии, но незаменимы в некоторых архитектурах управления технологическими процессами.
Для применения в условиях высокого вакуума в 10 -5 до 10 -7 В диапазоне мбар преобладают фланцы ISO и KF с уплотнительными кольцами FKM. Эти клапаны решают рутинные задачи изоляции в машинах для нанесения покрытий, запорных устройствах и полупроводниковых кластерных инструментах.
Для отверстий диаметром более 100 мм механизм рычажного типа более стабилен, чем традиционная конструкция со стальным шариком. Геометрия рычажного механизма равномерно распределяет закрывающую силу по воротам, что снижает локальное напряжение и улучшает повторяемость вакуумной герметизации. Эта механическая стабильность становится существенной, когда клапан должен закрыться из-за перепада давления после того, как форвакуумный насос опорожнил камеру.
Пневматический привод в паре с концевым выключателем является стандартной конфигурацией. Переключатель дает системе управления положительное подтверждение того, что клапан достиг заданного положения, что является необходимым условием для автоматического выполнения рецепта. Например, система напыления не может начать осаждение до тех пор, пока задвижка не сообщит о полном открытии, поскольку в противном случае давление в камере может превысить заданное значение процесса.
При выборе задвижки большого диаметра для системы покрытия необходимо задвижка высокого вакуума с фланцем ISO для линий большого диаметра обеспечивает проводимость и срок службы, необходимые производственным системам.
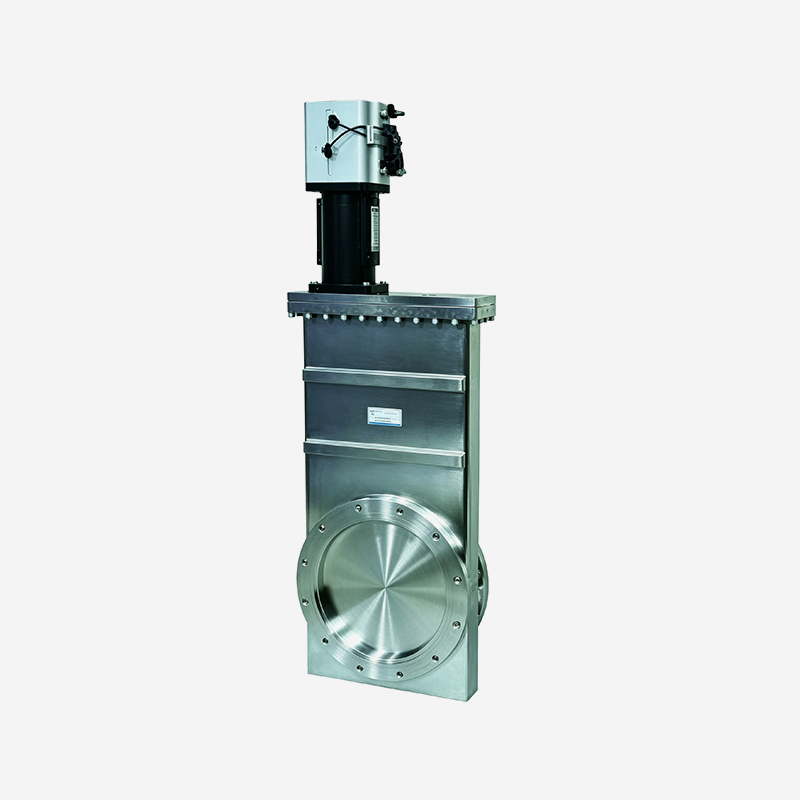 Пневматический High Vacuum Gate Valve with ISO Flange for Large Bore Lines Этот пневматический клапан рычажного типа оснащен фланцем и сильфоном ISO, что делает его пригодным для вакуумных линий большого диаметра в системах нанесения покрытий, где проводимость и срок службы имеют решающее значение. Посмотреть продукт →
Когда давление в системе должно оставаться ниже 1x10 -9 мбар, клапан должен использовать фланец CF и металлическое уплотнение. Фланец CF сжимает прокладку из бескислородной меди между двумя ножевыми кромками, создавая уплотнение методом холодной сварки, обеспечивающее исключительно низкий уровень утечек.
Задвижки сверхвысокого вакуума используются в молекулярно-лучевой эпитаксии (MBE), методах анализа поверхности, таких как XPS и AES, вакуумных системах ускорителей частиц и инструментах ионной имплантации. В этих случаях задвижка не должна выделять газовые загрязнения в среду сверхвысокого давления, поэтому корпус часто изготавливается из нержавеющей стали 304 или 316L с электрополированной или вакуумной поверхностью.
В задвижках сверхвысокого напряжения используются механизмы рычажного типа и типа стального шарика. Механизмы со стальными шариками распространены в меньших размерах и положениях с большим количеством циклов, тогда как тип соединения предпочтителен для фланцев CF большого диаметра, где закрывающее усилие должно прилагаться равномерно.
Для применений сверхвысокого давления, где задвижка должна поддерживать базовое давление ниже 10 -9 мбар, ан Задвижка сверхвысокого вакуума с фланцем CF, с рычажным механизмом большого диаметра обеспечивает целостность металлического уплотнения, необходимую для этих систем.
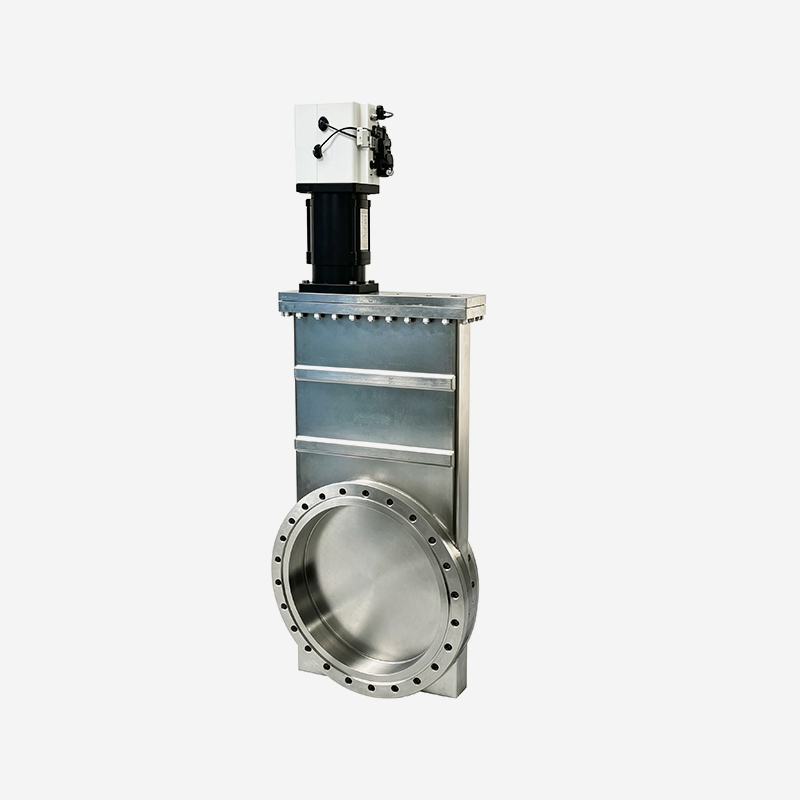 Задвижка сверхвысокого вакуума с фланцем CF и металлическим уплотнением Этот пневматический клапан, предназначенный для систем сверхвысокого давления, требующих базового давления ниже 10^-9 мбар, использует фланец CF и медную прокладку для обеспечения надежного металлического уплотнения. Посмотреть продукт →
В полупроводниковом и фотоэлектрическом производстве пластины и стеклянные подложки должны перемещаться горизонтально из передаточной камеры в технологическую камеру. Круглая задвижка ограничивает ширину проходимого субстрата. Прямоугольная задвижка решает эту проблему, придавая проходу форму прямоугольника.
Прямоугольные задвижки часто используются в передаточных камерах, кластерных инструментах и линейном фотоэлектрическом оборудовании. В открытом состоянии прямоугольные ворота убираются в верхний резервуар, открывая полный прямоугольный проход. Площадь уплотнения больше, чем у круглого клапана с аналогичным диаметром отверстия, поэтому привод должен обеспечивать большее усилие закрытия. Пневматический привод со штоком с сильфонным уплотнением является обычной конфигурацией, поскольку он обеспечивает чистоту технологической стороны и позволяет использовать ограниченное доступное пространство.
Когда камера вакуумного переноса должна работать с прямоугольными подложками, прямоугольная задвижка для вакуумной перекачки это правильное решение.
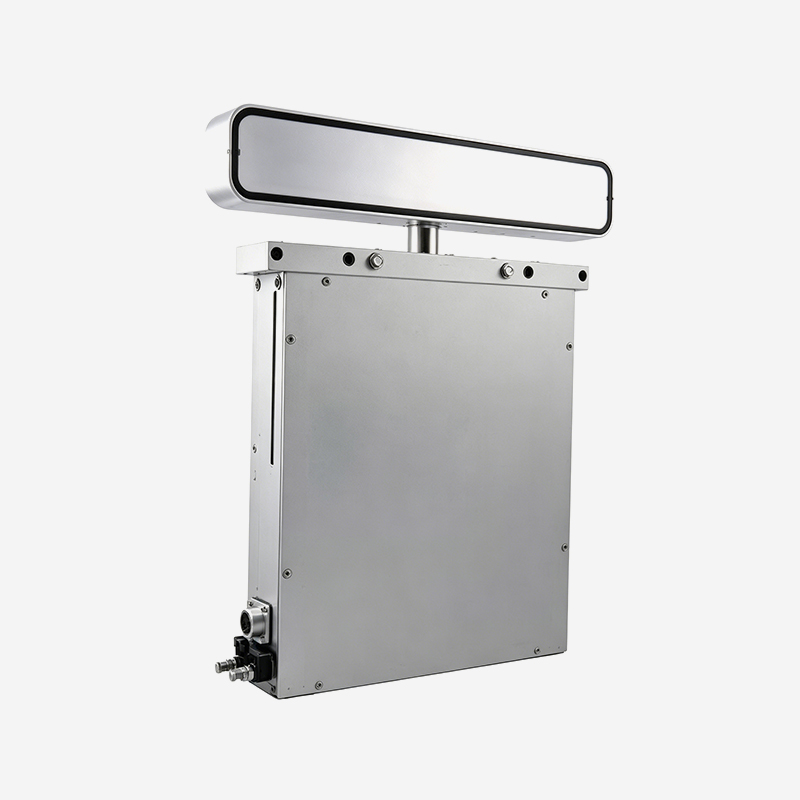 Прямоугольная задвижка для вакуумной транспортировки субстратов Этот прямоугольный затвор имеет форму прямоугольника для размещения плоских подложек, таких как пластины, обеспечивая плавную горизонтальную передачу в вакуумных камерах. Посмотреть продукт →
Неисправная задвижка обычно выходит из строя за пределами основной поверхности уплотнения. Уплотнение штока и привод являются компонентами, которые чаще всего вызывают простои. Понимание слабых мест помогает группам технического обслуживания планировать профилактические действия.
| Режим отказа | Основная причина | смягчение последствий |
|---|---|---|
| Захват ворот | Остатки процесса или испорченная смазка на затворе | Используйте материалы, совместимые с остатками, соблюдайте график периодического обжига. |
| Утечка через уплотнение штока | Износ уплотнительного кольца или усталость сильфона | Для критически важных процессов используйте штоки с сильфонным уплотнением и своевременно заменяйте их. |
| Смещение концевого выключателя | Механический люфт из-за накопленной вибрации | Используйте концевые выключатели с фиксацией, проверяйте обратную связь по положению во время PM. |
Точность обработки определяет, как долго задвижка будет сохранять герметичность. Корпус клапана, изготовленный из цельной поковки из нержавеющей стали, сохраняет допуски лучше, чем сварной узел, поскольку сварка приводит к деформации, которая может распространиться на уплотнительную поверхность фланца.
Перед размещением заказа покупатели должны оценить три пункта:
Группа SUNFUN занимается прецизионным производством с 1986 года и способна обрабатывать детали с точностью до 0,001 миллиметра, охватывая компоненты весом от 0,1 грамма до 150 тонн. Эта возможность имеет решающее значение при производстве корпусов и фланцев задвижек, поскольку соответствие между обработанными деталями определяет равномерность хода затвора и повторяемость вакуумного уплотнения.
Подробную информацию о том, как изготавливаются и проверяются прецизионные обработанные детали, можно найти в нашем руководстве по как изготавливаются прецизионные детали .
Разница заключается в стандарте фланца и материале уплотнения. Задвижки высокого вакуума используют фланцы KF или ISO с уплотнительными кольцами FKM и выдерживают давление до 10 бар. -7 мбар. Задвижки сверхвысокого вакуума используют фланцы CF с прокладками из бескислородной меди и поддерживают давление ниже 10. -10 мбар.
При нормальном производственном использовании с умеренной цикличностью планируйте проверку каждые 6–12 месяцев. Если клапан срабатывает более 1000 раз в день, сократите интервал. Сосредоточьтесь на уплотнении штока, состоянии поверхности шибера и выравнивании концевого выключателя.
Да, но этот режим не идеален. Когда к закрытому затвору прикладывается перепад давления в одну атмосферу, уплотнительные поверхности изнашиваются быстрее. Некоторые производители определяют отдельный номинал атмосферного давления. Всегда проверяйте номинальный перепад давления, указанный производителем, прежде чем использовать клапан в последовательности вентиляции вверх или вниз.
Самый простой способ снизить риск — следовать структурированному контрольному списку:
Колесная мобильная дробильная станция CW710J — это мобильное дробильно-сортировочное оборудование...
Эти камеры, разработанные для процессов ALD, CVD и PVD, отличаются превосходной герметичностью и ...
Мы предоставляем широкий спектр высокопроизводительных ключевых компонентов для оборудования для ...
Эти камеры, изготовленные с высокой точностью из высокопрочных алюминиевых сплавов, имеют легкую ...
Готовы к инновациям вместе? Свяжитесь с нашими экспертами.
Свяжитесь с нами
Address: 288 Shande Road, город Шаньян, район Цзиньшань, Шанхай, Китай TEL/WhatsApp:Мобильный терминал